Soldadura de juntas de rieles con termita: por qué el esmerilado es la mitad del trabajo.
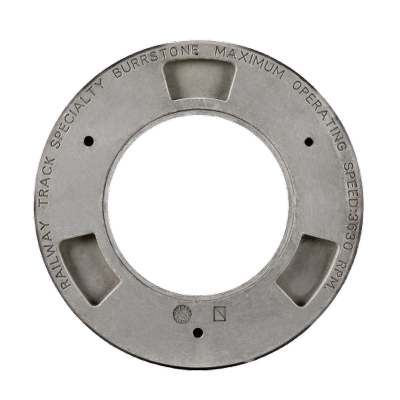
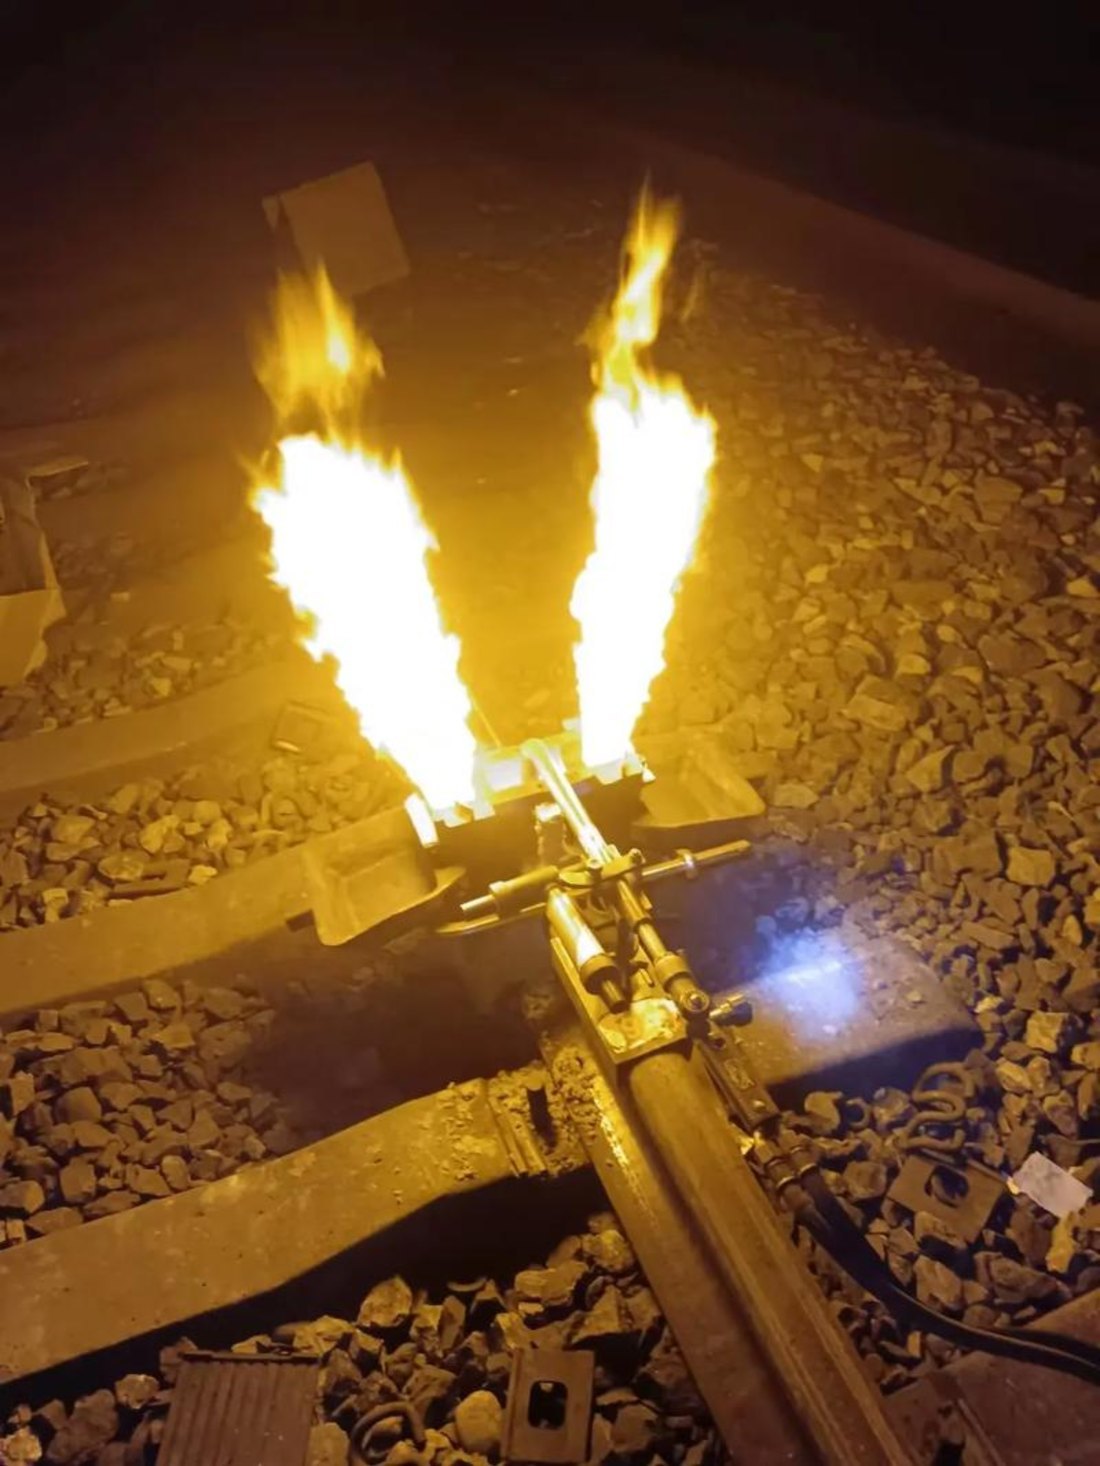
La soldadura aluminotérmica se realiza en aproximadamente 60 segundos de reacciones químicas violentas y unos pocos minutos de solidificación; aun así, la unión queda solo a medio terminar. El proceso deja como resultado un collar elevado, una zona afectada por el calor con una dureza diferente a la del riel y una superficie de rodadura que ninguna rueda debería tocar hasta que se haya cortado y rectificado para recuperar el perfil original. Esa es la relación entre dos tecnologías que suelen considerarse rivales: la soldadura aluminotérmica de juntas de rieles y el rectificado de rieles son complementarios. Una une el acero; la otra prepara la junta para soportar el tráfico. Este artículo explica qué efecto tiene la soldadura aluminotérmica en el acero, qué problemas se solucionan con el rectificado, cómo la política china de 2025 sobre nuevas líneas ferroviarias modifica el uso de este proceso y por qué la demanda de rectificado no desaparece cuando cambia el método de soldadura. Suministramos las muelas abrasivas utilizadas para el acabado de soldaduras, tanto en máquinas manuales como en trenes de rectificado, por lo que este texto está escrito desde la perspectiva de los consumibles de la unión. La soldadura termita (aluminotérmica) es un proceso de fundición disfrazado de soldadura. El polvo de aluminio reduce el óxido de hierro, y la reacción —aproximadamente 3FeO + 2Al → Al₂O₃ + 3Fe , con una energía de unos 880 kJ— eleva la temperatura de los productos por encima de los 2500 °C en un minuto. El acero fundido llena un molde sujeto alrededor del espacio entre los raíles y se fusiona con los extremos precalentados; la escoria flota y queda atrapada en el crisol. Los parámetros del proceso que determinan si la junta resistirá el tráfico son implacables y, en general, son similares entre proveedores y estándares: Dos normas son importantes desde el punto de vista comercial. La EN 14730 es la especificación de referencia para los procedimientos de soldadura aluminotérmica en Europa y en los mercados que certifican según las prácticas europeas; en China, la norma Q/CR 1-2014 (condiciones de pedido de ruedas de tren para el rectificado de raíles) y las normas de mantenimiento de vías del operador rigen la junta final y el rectificado que la produce. Una vez retirado el molde y cortado el collarín, quedan cinco características que solo pueden corregirse mediante rectificado (y posterior inspección): Por ello, la administración ferroviaria china clasifica el esmerilado, el enderezamiento y la soldadura como los tres métodos aceptados para reacondicionar los rieles de desvío (〔2004〕354号, cláusula 7.1.3). El esmerilado no es un trabajo estético en una junta; es uno de los tres procesos de reparación reconocidos. En 2025, la situación cambió para las nuevas construcciones. Tras la rotura de una soldadura de pata curva en el desvío 228 de la estación del lago Gasi, en la línea Golmud-Korla, el departamento de electricidad y señalización de China Railway emitió un aviso (工电线路电〔2025〕5号) cuyo efecto práctico es ahora un requisito de gestión profesional: en las vías férreas de nueva construcción y reconstruidas, se debe utilizar la soldadura a tope por chispa y la soldadura por presión de gas en lugar de la soldadura aluminotérmica. Vale la pena leer detenidamente las razones expuestas, ya que describen los modos de fallo más que el proceso: El mismo conjunto de directrices mantiene el límite: las soldaduras de bloqueo dentro de un desvío y entre los extremos del desvío y la vía principal aún pueden utilizar soldadura aluminotérmica (TB 10082—2017, cláusula 8.0.6), y la soldadura en campo en general se orienta hacia la soldadura por chispa a tope cuando sea práctico. La consecuencia técnica para cualquier propietario de activos de rectificado es sencilla y fácil de pasar por alto: un cambio en el método de soldadura modifica la cantidad de rectificado, no la necesidad del mismo. Una soldadura a tope por chispa llega a la vía con una junta dúctil, forjada y recortada, y requiere un acabado relativamente ligero. Una soldadura aluminotérmica llega como una pieza fundida que debe cortarse en caliente y luego rectificarse. En una red que cambia la soldadura de nueva construcción a soldadura a tope por chispa, mientras continúa utilizando la soldadura aluminotérmica para las soldaduras de bloqueo, la carga total de rectificado se desplaza, pero no disminuye; y las juntas que permanecen soldadas con soldadura aluminotérmica son, en todo caso, las que presentan la geometría menos tolerante. La guía de 2025 establece nuevas políticas, no un veredicto sobre el proceso. La soldadura aluminotérmica conserva ventajas que ningún otro método de campo iguala: Para aplicaciones de alta velocidad y transporte pesado, el proceso se utiliza con cargas aleadas, precalentamiento estrictamente controlado y rectificado posterior a la soldadura obligatorio para lograr tolerancias geométricas estrictas. Las uniones para transporte pesado con cargas por eje de 25 a 40 toneladas son el caso donde la operación de acabado tiene mayor importancia, ya que la soldadura es el punto donde existe mayor probabilidad de que se inicie una fisura por fatiga. El esmerilado cumple tres funciones en una junta soldada, y solo la primera tiene que ver con la estética: La longitud de rectificado es un parámetro importante que debe recorrerse a lo largo del riel a cada lado de la soldadura, y que suele estar insuficientemente especificado en la mayoría de los trabajos de campo. Hemos escrito por separado sobre por qué la longitud de rectificado es el parámetro crítico, a menudo invisible, en el acabado de cordones de soldadura . Si está especificando consumibles, esta es la tabla que importa: la misma unión requiere un esfuerzo de rectificado diferente dependiendo de cómo se haya fabricado: La consecuencia en cuanto al desgaste es igualmente práctica. Cuando la carga de rectificado es alta, se le exige a la muela que corte acero fundido, elimine los restos del collar de soldadura y complete un gradiente de dureza, todo ello sin sobrecargar, vitrificar ni quemar el metal base. Esto supone un trabajo más exigente que el rectificado de perfiles de línea recta, y es por ello que una muela de uso general de un catálogo rara vez dura un programa completo de rectificado de juntas. La muela debe combinar un grano resistente con un aglutinante que lo libere antes de pulir la superficie; el modo de fallo que se debe evitar se describe en nuestro artículo sobre la prevención de quemaduras en raíles y la elección de muelas . El acabado de la soldadura se realiza mayoritariamente a mano y con máquinas, y los formatos de las muelas son, en consecuencia, más pequeños que los de las muelas de los trenes de rectificado: Puntos de especificación que determinan el rendimiento en una junta: Una soldadura terminada se acepta tras cuatro mediciones más una inspección: Nuestra propia evidencia de ruedas, de los programas en los que funcionan nuestras ruedas: las muestras pasaron la prueba de seguridad rotativa a 6354 r/min sin fracturarse ; en una prueba de aceptación en curvas de radio pequeño del metro de Chengdu, las piedras Molaton M20×2.5 obtuvieron una puntuación de 90/100 según TB 10413-2018 con las cabezas restauradas pasando las comprobaciones de rugosidad y banda de luz; y en una prueba de máquina Loram en Jiangmen, la rugosidad en todos los rieles de tierra midió 1,05-9,0 μm, principalmente 2-4 μm, sin bandas azules . La durabilidad a nivel de consumible, medida en una comparación de medio vagón GMC-96X (48 de nuestras ruedas contra 48 ruedas importadas, misma máquina), fue aproximadamente 1,5 veces el referente importado con calidad comparable, y un programa de soldadura es exactamente el tipo de trabajo donde esa diferencia se muestra como menos cambios de ruedas por posesión. Las muelas abrasivas para raíles Molaton son fabricadas por RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) a una velocidad de 500.000 unidades anuales, en formatos para máquinas manuales, desvíos y trenes de rectificado, utilizados para el acabado de soldaduras y campañas de juntas. Para una lectura complementaria, nuestras guías sobre soldadura y rectificado de raíles como un único flujo de trabajo , rectificado de la cabeza del raíl y corrugación, y defectos relacionados con las juntas, cubren el resto de la vida útil de la junta. Sí, el proceso sigue siendo ampliamente utilizado, especialmente en trabajos de metro y tren ligero, sitios confinados y remotos, reparaciones, diferentes secciones de rieles y juntas aisladas. Lo que cambió en China en 2025 fue la preferencia por la nueva construcción: la guía posterior a una fractura de soldadura (〔2025〕5号) indica que se utilice la soldadura a tope por chispa y la soldadura por presión de gas en lugar de la soldadura aluminotérmica en ferrocarriles de nueva construcción y reconstruidos, mientras que las soldaduras de bloqueo en los desvíos aún pueden ser aluminotérmicas (TB 10082—2017, cláusula 8.0.6). El corte elimina la mayor parte del exceso de metal, pero deja la geometría y la superficie sin terminar: una protuberancia o depresión residual, una capa superficial de fundición que puede contener porosidad e inclusiones, una rugosidad muy superior al límite de aceptación Ra ≤10 μm y un perfil que puede no coincidir con el riel original. El rectificado restaura el perfil, la rectitud, la rugosidad y la banda de contacto en la junta. Esto lo reduce significativamente. Se ha informado que recortar el collarín mientras la soldadura aún se encuentra entre aproximadamente 700 °C y 850 °C, con una recortadora hidráulica que aplica más de 120 kN, reduce el tiempo de rectificado posterior en alrededor de un 60 % y evita someter la zona afectada por el calor a tensiones de rectificado innecesarias. El acabado sigue siendo necesario, ya que las tolerancias geométricas y de rugosidad son más estrictas de lo que cualquier recortadora puede mantener. Cuatro parámetros medibles: el perfil transversal y la rectitud longitudinal restaurados a la tolerancia del operador (una fracción de milímetro en una regla de un metro), la rugosidad superficial dentro de Ra ≤10 μm, la ausencia de una banda azul continua y una banda clara que recorre la junta sin interrupciones con el ancho correcto: 25-30 mm en vías de alta velocidad, 35-40 mm en vías convencionales y de transporte pesado. La integridad interna se verifica mediante inspección ultrasónica o por partículas magnéticas. Para trabajos de mecanizado manual, se recomienda una muela de 150 mm (por ejemplo, 150×70×M20 o 150×65×M20) de alúmina de circonio, grano 16, aglutinante de resina con revestimiento de fibra de vidrio y una velocidad de 50 m/s, equilibrada a G1 ≤30 g. La exigencia es mayor que en el rectificado de líneas simples, ya que la muela debe cortar metal de soldadura fundido y un gradiente de dureza sin vitrificar ni quemar el riel base, por lo que un grano resistente con un aglutinante de fácil corte es más importante que un precio bajo por muela. Indíquenos el método de soldadura, la sección y el grado del riel, la máquina que utiliza para el acabado y las tolerancias de geometría y rugosidad que debe cumplir; y le proporcionaremos las especificaciones de la rueda, el número previsto de uniones por rueda con su base de prueba y un bastidor comercial que podrá comparar con el de cualquier otro proveedor. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.): su socio profesional en el rectificado de rieles, con muelas abrasivas Molaton probadas en campo en líneas de alta velocidad, de carga pesada y de metro desde 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – su socio profesional en el rectificado de raíles, con muelas abrasivas Molaton probadas en campo en líneas de alta velocidad, de carga pesada y de metro desde 2004. 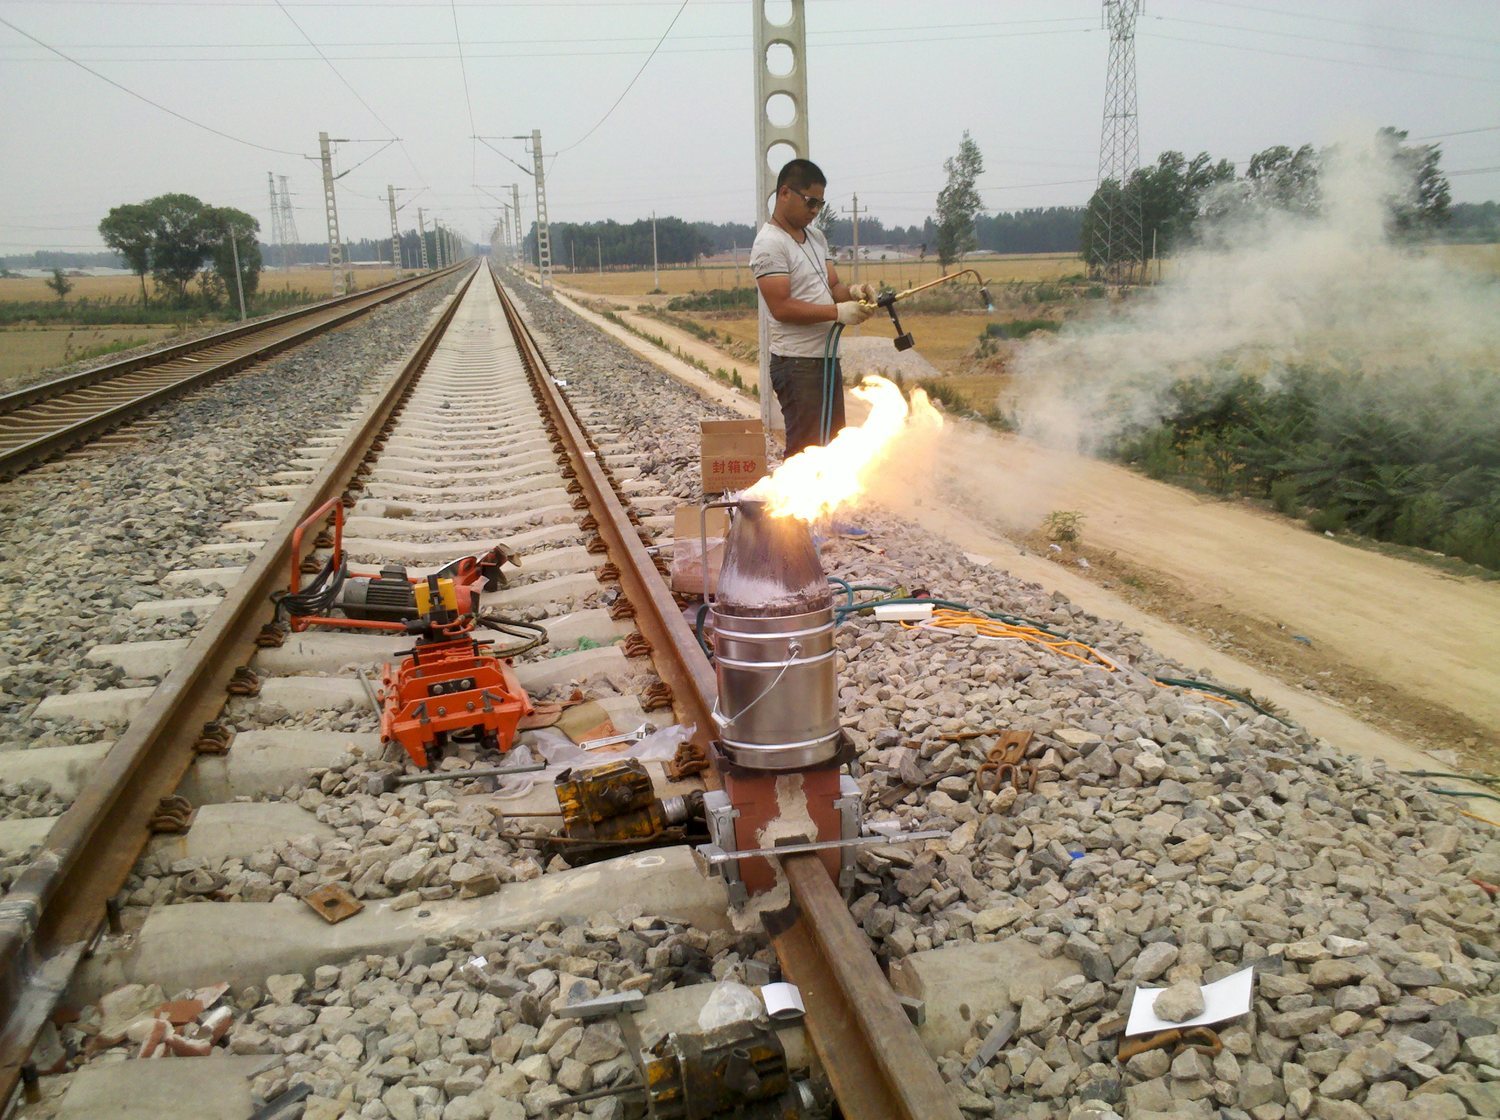
Qué efectos tiene realmente la soldadura termita en un riel.
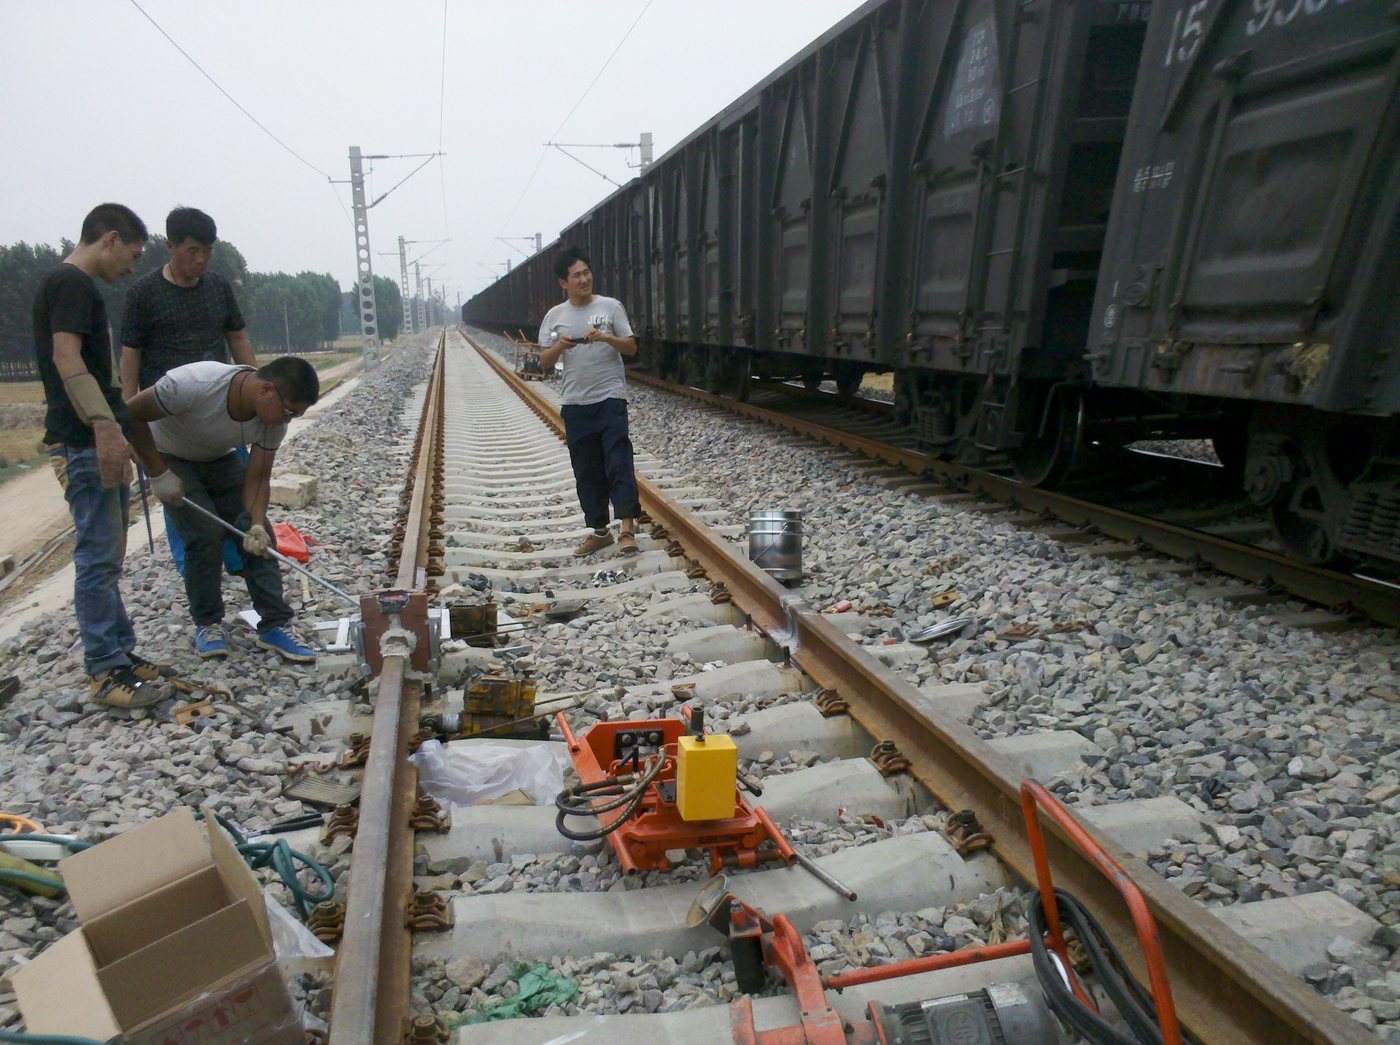
Paso Parámetro típico Por qué es importante brecha ferroviaria 25-30 mm Establece el volumen de acero necesario para llenar la cavidad sin solapamientos en frío ni contracción. Precalentamiento Los extremos del riel alcanzan aproximadamente los 900-1000 °C. Elimina la humedad y evita que el acero fundido se enfríe demasiado rápido. Reacción >2500 °C, se completa en menos de un minuto. Determina la separación de la escoria y la limpieza del acero. Enfriamiento en el molde De 10 a 15 minutos, generalmente se desmolda por debajo de ~300 °C. Controla las tensiones de enfriamiento en la soldadura y la zona afectada por el calor. Esquila en caliente Cortar el collarín a 700-850 °C con una recortadora hidráulica (>120 kN). Elimina la mayor parte del exceso de metal mientras aún es dúctil; la práctica industrial reporta aproximadamente un 60% menos de rectificado posterior. Rectificado de perfiles Al perfil del riel, a la tolerancia geométrica del operador Restaura la superficie de rodadura; consulte nuestro flujo de trabajo de soldadura a rectificado. Inspección Pruebas ultrasónicas o inspección por partículas magnéticas Verifica la junta antes de que sea aceptada para el tráfico. Lo que deja una junta de riel soldada con termita
El cambio en la política de soldadura aluminotérmica sobre ferrocarriles en 2025
Donde la práctica de la soldadura aluminotérmica en rieles sigue siendo la mejor opción
¿Qué aporta el esmerilado a una soldadura aluminotérmica?
Cómo el método de soldadura modifica el trabajo de rectificado.
Método de soldadura Lo que llega a la pista Carga de rectificado en la junta Termita (aluminotérmica) Articulación colada, collarín cortado en caliente con una recortadora, piel de colada intacta Máximo rendimiento: restauración completa del perfil y rectitud, eliminación de piel, acabado de la rugosidad. trasero brillante Junta forjada, rebaba recortada con cizallas mecánicas mientras estaba caliente. Luz: pasada final al perfil y la rugosidad; la geometría suele estar ya casi cerrada. Presión del gas Junta forjada, similar a la de tope de chispa pero con una fuente de calor diferente. De leve a moderado, dependiendo del equipo de recorte disponible. Soldadura de reparación o de reconstrucción Depósito local por una zona dañada o desgastada Variable: adaptación del depósito al perfil y la dureza del entorno. Selección de muelas para el rectificado de soldaduras y juntas.
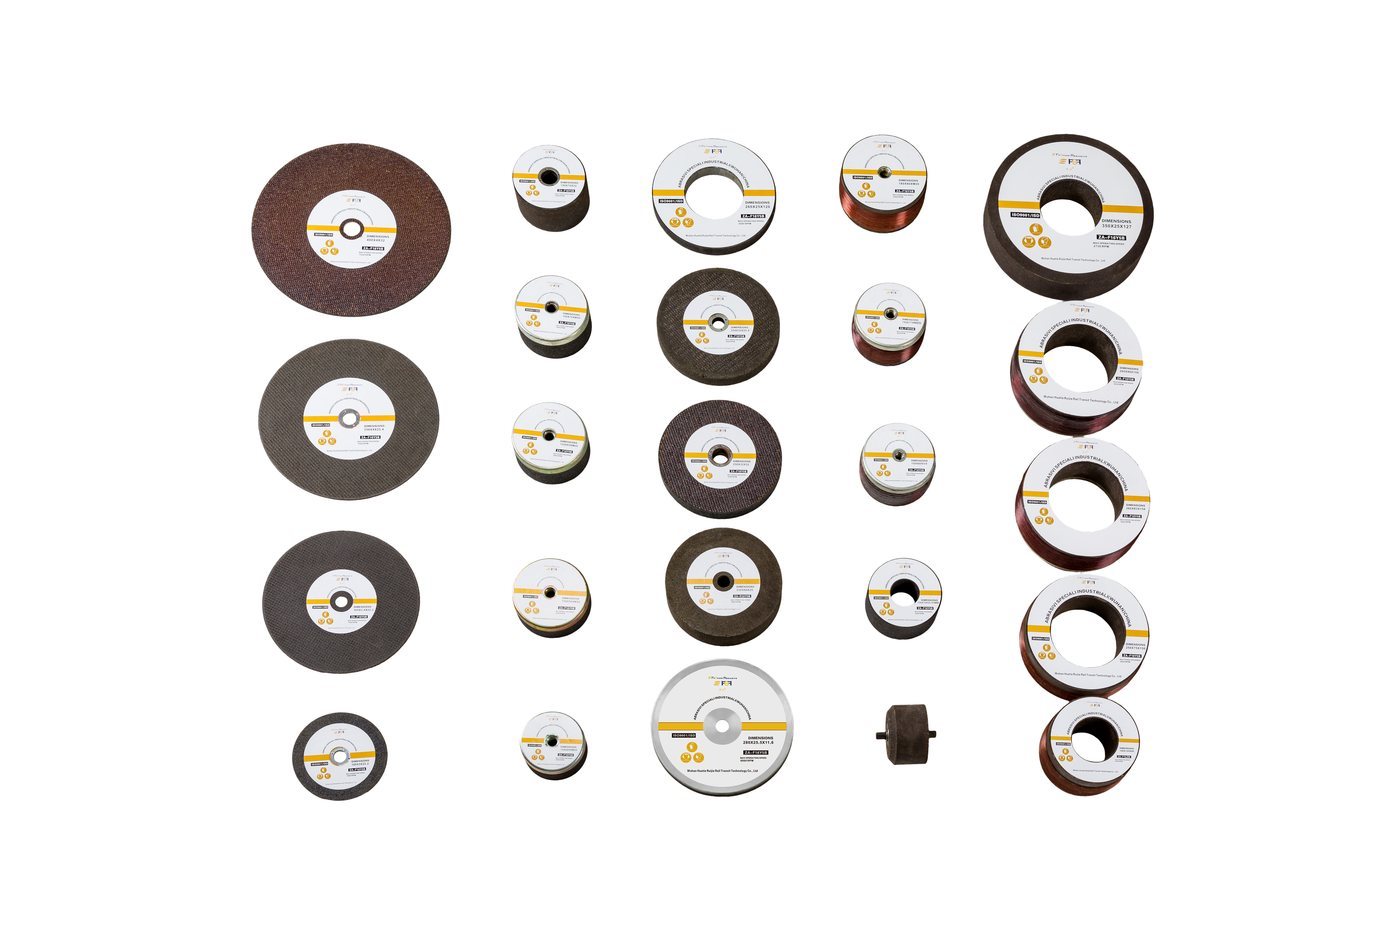
Solicitud Formatos de ruedas típicos Máquinas manuales (compatibles con Geismar / Robel) 150×70×M20, 150×65×M20, 150×75×32, 150×56×M20, 150×70×55-4×M8 Máquinas manuales más pequeñas 125×65×20-54×47, 125×65×20-36×18 Otros trabajos de juntas y vías férreas 180×80×M20, 230×60×25, 250×32×32, 260×25×120, 254×32×25.4 Trenes de molienda (trabajo conjunto en una campaña) 260×90×154, 260×90×153, 250×75×150, 180×105×90, 260×83×152, serie 350 Aceptación y verificación en una junta soldada
Controlar Requisito Aspereza Ra ≤10 μm después del pulido (TB 10413-2018 y equivalente) Rectitud / geometría Fracción de milímetro en una regla de 1 m con galga de espesores (0,3 mm en nuestro flujo de trabajo). Quemar Sin banda azul continua Banda de contacto Sin roturas en la junta; 25-30 mm de alta velocidad, 35-40 mm convencional y de transporte pesado. Solidez interna Ensayos ultrasónicos o inspección por partículas magnéticas, según la norma de soldadura vigente (práctica EN 14730 o reglas del operador). Dónde encajan las ruedas Molaton en los trabajos de soldadura y unión.
¿Sigue estando permitida la soldadura termita en las vías férreas?
¿Por qué es necesario lijar una soldadura aluminotérmica después de cortar el collarín?
¿El corte en caliente elimina la necesidad de rectificado?
¿Qué se debe conseguir mediante el esmerilado en una junta soldada?
¿Qué disco abrasivo se debe utilizar para el acabado de soldaduras?
Consigue discos de acabado de soldadura que coincidan con la junta que tienes que hacer.