¿Qué es el rectificado de raíles? Guía completa para operadores de vías férreas.
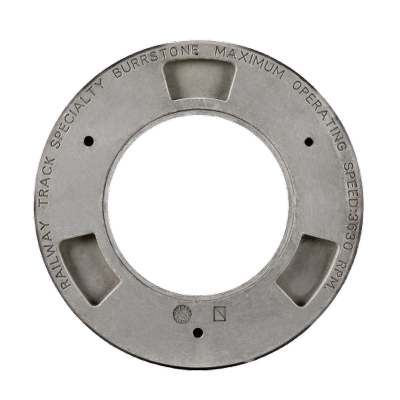
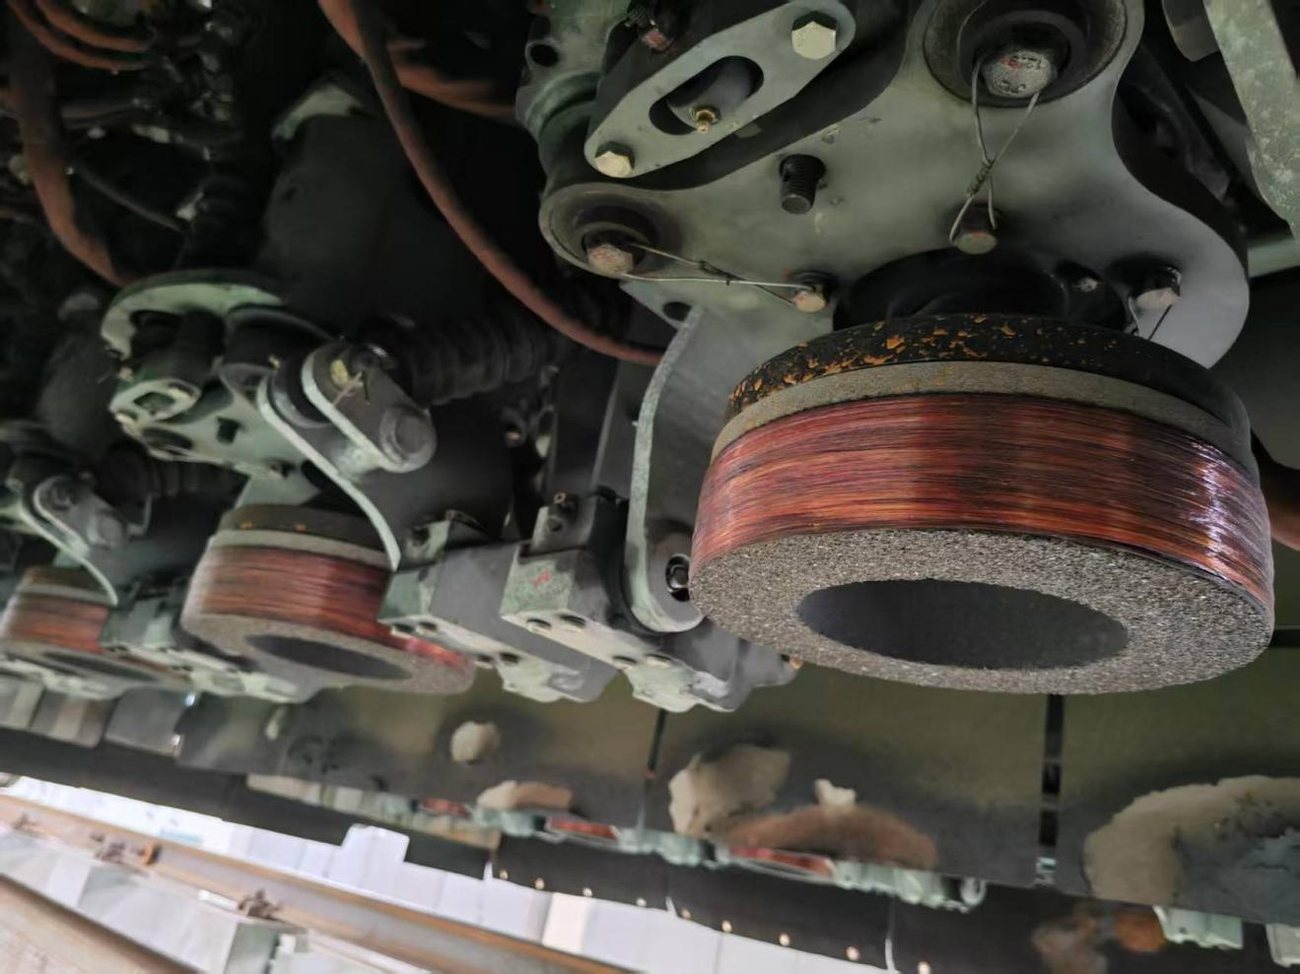
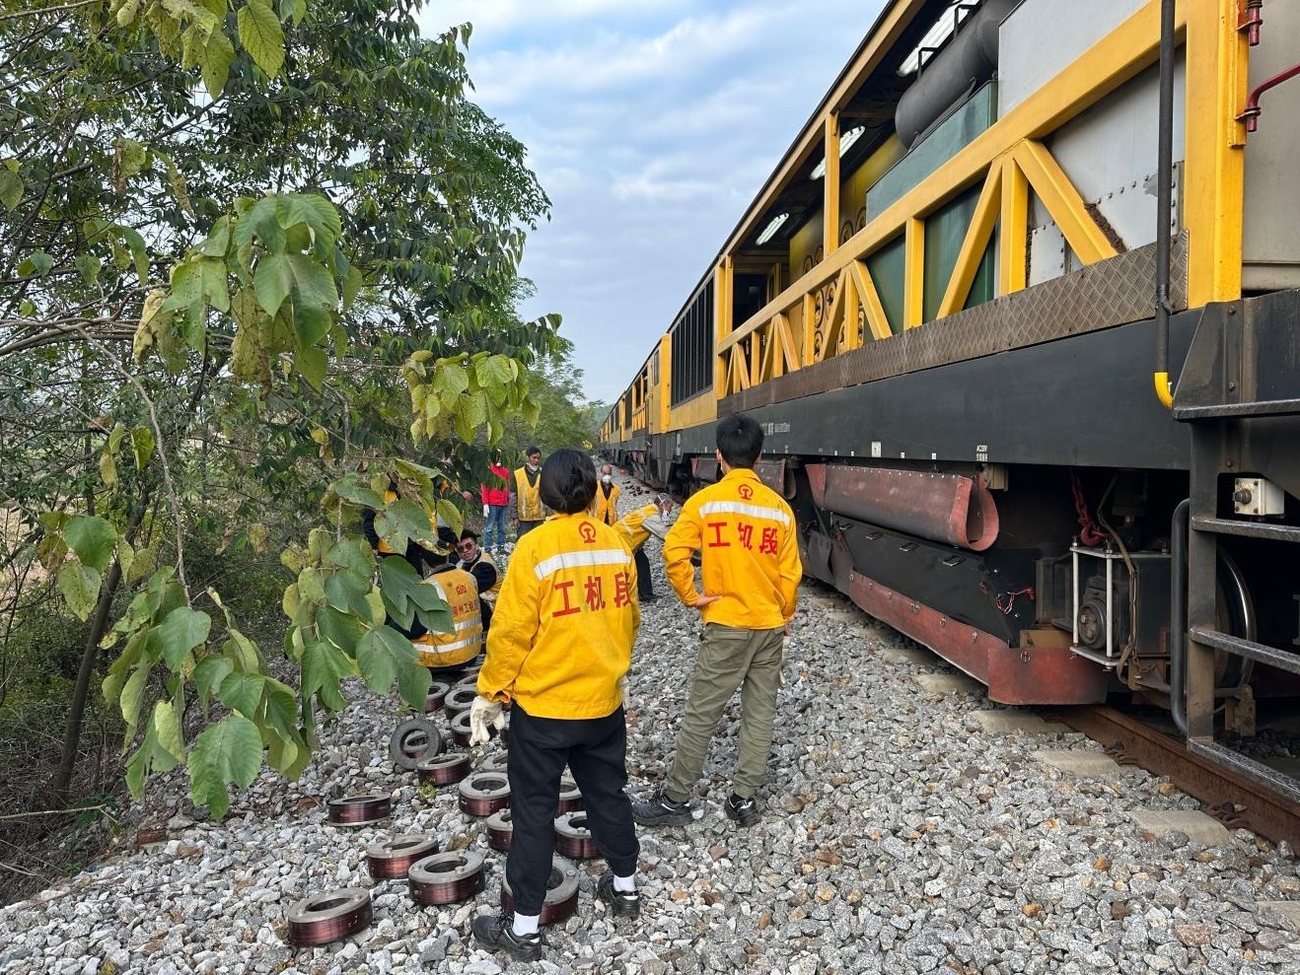
Un riel no es una estructura permanente. Es un elemento consumible que se desgasta desde el día en que entra en servicio, y la parte que se desgasta más rápido es la que se ve al observar la vía: la superficie de rodadura de la cabeza del riel. Aparecen ondulaciones, las esquinas del ancho de vía se agrietan y la cabeza se aplana adquiriendo una forma que ya no se ajusta a las ruedas que ruedan sobre ella. El rectificado de rieles es la operación de mantenimiento que restaura esa superficie. Esta guía está dirigida a quienes deben planificar, especificar y aceptar este tipo de trabajo: ingenieros de vías, gestores de vías permanentes, planificadores de flotas y mantenimiento, y los equipos de compras que adquieren las muelas. Explica qué es el rectificado de rieles, cómo se elimina el metal en una pasada de rectificado, los tipos de proceso y cuándo se aplica cada uno, cómo se seleccionan las máquinas y las muelas para cada trabajo, qué parámetros determinan el resultado, cómo se verifica la aceptación con datos numéricos, cuánto consume una campaña y los errores que pueden arruinar silenciosamente un trabajo de rectificado. Este informe se basa en la experiencia del fabricante. RailwayCare produce 500 000 muelas abrasivas Molaton al año, suministra muelas abrasivas a trenes de rectificado, rectificadoras de desvíos y máquinas manuales desde 2004, y realiza mediciones de sus propios productos en las vías de sus clientes. Las cifras de campo que se citan a continuación provienen de estos programas y se atribuyen en cada punto. Nota sobre el alcance: este artículo trata el rectificado en sus propios términos. Cuando se mencionan el fresado y el cepillado de raíles, es solo para delimitar los procesos. El rectificado de rieles consiste en la eliminación controlada de una fina capa de acero de la cabeza del riel mediante ruedas abrasivas giratorias, con el fin de restaurar el perfil transversal y la superficie de rodadura longitudinal a una condición definida. Dos palabras resumen esa frase: revisado y definidoUna pasada de rectificado es una operación de corte con profundidad limitada y ángulo específico, orientada a lograr un perfil determinado, no un simple alisado general, y se evalúa en función de una medida, en lugar de por el aspecto final del riel. Esa distinción es importante porque el rectificado consume un recurso que no se regenera. Cada pasada elimina metal base de la cabeza del riel, y la cantidad que se puede eliminar durante la vida útil del mismo es finita. Los regímenes de aceptación habituales limitan la eliminación de metal base en una sola intervención a unos 0,5 mm, y toda la estrategia de mantenimiento preventivo de un departamento de vía moderno se basa en utilizar ese presupuesto lentamente: muchas pasadas superficiales durante la vida útil del riel en lugar de unas pocas profundas. Un proceso de rectificado modifica el riel de tres maneras distintas, y un trabajo bien planificado aborda las tres a la vez. La cuestión del perfil es la que con mayor frecuencia se subestima. Un carril puede ser perfectamente liso y aun así estar defectuoso: si la cabeza se ha aplanado, la zona de contacto se desplaza hacia el interior, aumentan las tensiones de contacto y el resultado es una nueva ronda de daños por fatiga en una superficie que nadie ha tocado. Por eso, el rectificado del perfil del carril y el rectificado de la cabeza del carril se tratan como trabajos distintos de la eliminación de defectos en la mayoría de las especificaciones, y por eso un programa de rectificado se diseña en función de un perfil objetivo en lugar de en función de una lista de defectos. RailwayCare ha tratado el caso de la restauración del perfil en detalle en un artículo aparte sobre Rectificado del perfil del riel. Para comprender mejor cómo el rectificado se integra en un programa de mantenimiento de vías, consulte nuestro artículo de resumen anterior. Manteniendo el mundo en marcha Esta guía expone el panorama estratégico; la presente guía profundiza en el aspecto técnico. La gama completa de servicios de rectificado y familias de productos se encuentra listada en nuestra Solución para el rectificado de raíles página. El rectificado se produce porque el acero de los rieles se daña a sí mismo. Las siete familias de defectos que predominan en los registros de inspección —ondulación, fisuras en la cabeza y descamación, desconchamiento y desprendimiento, desgaste lateral y de los bordes, aplastamiento y hundimiento, contusiones y defectos relacionados con la soldadura— representan más del 80 % de todos los defectos registrados en los rieles de las redes en las que operan nuestros clientes. Lo que determina cuál de estos defectos aparece primero es la función que cumple la vía. El coste de dejar estos defectos sin corregir no es meramente estético. La ondulación y la pérdida de perfil aumentan las fuerzas dinámicas entre la rueda y el carril, lo que acelera la degradación del balasto y los elementos de fijación, incrementa la resistencia a la rodadura y, por consiguiente, la energía de tracción, genera ruido y vibraciones que provocan quejas, e impulsa el proceso de fatiga hacia el interior del carril. Una vez que la fatiga por contacto de rodadura pasa de una grieta superficial a un defecto transversal, el rectificado deja de ser una opción y la sustitución del carril es la única solución, con un coste por metro varias órdenes de magnitud superior al del rectificado que lo habría evitado. También existe una razón institucional por la que el rectificado ocupa un lugar en un plan de mantenimiento. Según las normas chinas de mantenimiento ferroviario para líneas convencionales, el rectificado, el enderezamiento y la reparación por soldadura son los tres métodos reconocidos para el trabajo de renovación de rieles y desvíos, y el rectificado es el único de los tres que aborda la superficie de rodadura de forma continua en lugar de corregir un defecto local existente. Las normas nacionales pertinentes, incluidas las especificaciones de uso del riel y las normas de reparación de líneas convencionales, tratan la gestión del perfil como una actividad programada, no como una reacción a una falla. La ondulación, como la familia de defectos individuales más común, tiene su propia lógica de tratamiento en nuestra guía para rectificado de ondulaciones de rieles. Un cabezal de rectificado es un husillo motorizado que lleva una o más muelas abrasivas, presentadas al cabezal del riel en un ángulo fijo. La muela gira a una velocidad superficial nominal (50 m/s es el estándar para las muelas de trenes de rectificado, reduciéndose a un rango de 0 a 40 m/s en piedras pasivas de alta velocidad) y se presiona contra el riel. Dentro de la zona de contacto, cada grano abrasivo expuesto actúa como una herramienta de corte microscópica, eliminando una viruta de acero. A medida que los granos se desafilan, el aglutinante de resina se desgasta y los libera, exponiendo nuevos filos de corte. Este comportamiento de autoafilado es la razón principal por la que una muela abrasiva corta el acero en lugar de pulirlo, y también es la razón por la que la dureza de la muela es un parámetro, no un detalle de especificación: un aglutinante que retiene sus granos demasiado tiempo produce vitrificación y quemaduras, y uno que los libera demasiado rápido inutiliza la muela. La profundidad de remoción en una sola pasada es pequeña. Una rectificadora de rieles moderna que trabaja a ritmo de producción elimina una fracción de milímetro por pasada: la documentación técnica de la Autech VM8000 12E, una unidad de 12 cabezales con una potencia nominal de 12 × 12 kW, indica una remoción en una sola pasada de 0,2 a 0,3 mm a una velocidad de trabajo de 300 m/h, con una extracción de polvo de 5000 m³/h. Por lo tanto, la profundidad se acumula en múltiples pasadas, cuyo número y ángulos de cabezal vienen determinados por el perfil deseado. Dos familias de máquinas implementan esto de manera diferente, y esta distinción es importante a la hora de especificar un programa de rectificado. El calor es el factor limitante que une a ambas familias. La energía de rectificado se transfiere tanto al riel como a la viruta, y si se aplica demasiado calor a un área pequeña con demasiada rapidez, la capa superficial se templa o se vuelve a endurecer. La señal visible es la decoloración de la superficie de rodadura: la banda azul. Una banda azul continua se considera un defecto en sí misma y es un motivo de rechazo estándar en la aceptación, ya que el cambio metalúrgico que produce puede dejar la superficie más dura y propensa a agrietarse que el metal base. La selección de la muela y su comportamiento térmico son importantes en este caso: en la termografía de banco a 3600 rpm, la muela compuesta registró 124 °C y 55 °C en sus dos posiciones de trabajo, frente a 143 °C y 68 °C para la muela importada probada junto a ella en las mismas condiciones y con la misma calidad de rectificado. En la práctica, una campaña de molienda se ejecuta como una secuencia fija, y saltarse cualquier paso es la razón más común por la que hay que repetir un trabajo. Las especificaciones utilizan la misma palabra para varias operaciones diferentes. Elegir el tipo correcto es lo que determina la profundidad, la máquina, el grado de la rueda y el precio. Dos de estos conceptos suelen confundirse. El rectificado preventivo se define por el momento en que se realiza, no por el material que elimina: se programa en función del tráfico y el desgaste medido, y se elimina deliberadamente muy poco material en cada intervención. El rectificado correctivo se define por el resultado que debe obtener, y su profundidad viene determinada por el defecto, razón por la cual una campaña correctiva tras un largo periodo sin trabajos preventivos siempre resulta más cara por kilómetro que el régimen preventivo. El rectificado de perfiles, simétrico o asimétrico, se sitúa entre ambos y, en todos los casos, está determinado por el perfil deseado. La máquina que se pueda adquirir determina lo que el programa de molienda puede lograr. Las principales familias en servicio son: El número de muelas no es una especificación superflua. Un tren de rectificado de alta velocidad con una hilera completa de 48 muelas por lado puede rectificar continuamente durante 10 a 15 km antes de que se agote la batería, lo que precisamente lo hace económico en tramos largos con poco tiempo disponible. Por otro lado, una máquina manual de un solo cabezal para retirar un collar de soldadura realiza una tarea que ningún tren puede hacer. La mayoría de las redes consolidadas utilizan los tres sistemas: el tren para el perfilado y el mantenimiento preventivo, la máquina de desvío para la geometría restringida y las máquinas manuales para el seguimiento. En nuestra página web se mantiene un listado completo de los fabricantes y tipos de máquinas en este mercado, con los formatos de rueda que utiliza cada uno. Directorio de fabricantes de máquinas rectificadoras de raíles. La muela abrasiva es el componente que entra en contacto con el riel, y la causa más común de que un programa de rectificado no se comporte de forma predecible es una muela que no se ajusta a la máquina, a la carga de trabajo o al perfil que la máquina intenta cortar. Una muela abrasiva para tren de rectificado es un conjunto, no un disco: un cubo de aluminio o hierro fundido con orificios de montaje preperforados, el cuerpo abrasivo propiamente dicho y un revestimiento de fibra de vidrio alrededor del cuerpo para protegerlo contra roturas. Las muelas para tren de rectificado se montan en espárragos M10 y requieren al menos 17 mm de rosca efectiva; las muelas para máquinas manuales utilizan mandriles M20, de 5/8" o M8. El formato viene determinado por la máquina y debe respetarse con exactitud, ya que la velocidad superficial nominal —el valor que determina si la muela resiste a las rpm de trabajo— es una propiedad de la combinación muela-máquina. Dentro de este formato, la combinación agresiva es donde se decide el éxito o el fracaso. La diferencia es tangible, no meramente promocional. En un estudio comparativo sobre el programa de transporte pesado de Shenhua: Una rueda construida con grano más barato es más barata de comprar y, en rieles blandos para trabajos ligeros, es totalmente adecuada. En rieles endurecidos en la cabeza, curvas de radio pequeño o trabajos de transporte pesado, se desafila, se vitrifica y se quema, y el ahorro se pierde en una sola posesión. Por lo tanto, el grado de la rueda, la dureza del aglutinante y el tamaño del grano se adaptan a la máquina y al trabajo (velocidad del vehículo, potencia del motor, geometría del cabezal de rectificado y grado del riel), en lugar de elegirse de un catálogo predeterminado. Cada cifra de geometría y calidad detrás de una rueda es verificable: tolerancias dimensionales de ±2,0 mm en diámetro exterior (±1,0 mm para piedras de alta velocidad), ±1,5 mm en espesor, paralelismo dentro 0,4 mm y coaxialidad dentro de 0,5 mm; clases de equilibrio a desequilibrio G1 ≤ 30 g o G3 ≤ 34 g; y cumplimiento con JB/T 11431-2020 para muelas abrasivas utilizadas en rieles, GB 2494-2014 para la seguridad de abrasivos unidos, GB/T 2492 por desequilibrio y GB/T 2493 para pruebas de resistencia rotacional. Cuatro parámetros determinan si una pasada de rectificado elimina el defecto por completo o daña el riel. Estos parámetros interactúan entre sí, por lo que modificar uno sin modificar los demás provoca desajustes en los programas. Lo que realmente hacen los programas cuando la configuración es correcta es más útil que una regla general, así que aquí está el conjunto de parámetros de las campañas donde Molatón Las ruedas se midieron en las pistas de los clientes. Las cifras representan la economía del consumo, no los precios, que es la única base sobre la que se pueden comparar honestamente dos programas de rectificado. La última fila ilustra claramente por qué la disciplina de parámetros es importante. Al probar piedras nuevas y existentes en cabezales alternos de la misma máquina, en el mismo riel y a la misma velocidad, se obtuvo una comparación directa en lugar de una simple afirmación: un consumo de 0,079–0,151 mm por cada 100 m de pasada, frente a 0,059–0,095 mm para las piedras existentes, con una eliminación de metal del escaneo de perfil de 0,193–0,222 mm en la corona, 0,142–0,241 mm en la zona interior del riel y 0,165–0,326 mm en la zona exterior. Un consumo ligeramente mayor con una mayor velocidad de corte es lo esperado, y lo que importa es el resultado, no la cifra de consumo en sí misma. La aceptación se refiere a cuando el rectificado de rieles es una actividad de mantenimiento controlada o una opinión. Los criterios que se detallan a continuación son los que permiten finalizar los trabajos en las redes donde operan nuestros productos, y cada uno de ellos es medible. La verificación de campo sigue la misma lógica. En la campaña de Jiangmen de 2026, la aceptación se basó en la rugosidad medida: todas las lecturas bajo 10 μm, la mayoría entre 2 y 4 μm — la ausencia de una banda azul continua y la eliminación de metal confirmada por escaneo de perfil en lugar del juicio del operador. En la prueba anterior del metro de Chengdu, las piezas se evaluaron según el estándar nacional de rugosidad y obtuvieron 90 puntos con una conclusión de aprobación. Cuando se dispone de datos de aceptación con este nivel de detalle, también se dispone de la evidencia necesaria para argumentar a favor del siguiente intervalo de rectificado basándose en hechos en lugar de en la tradición: para el lado superficial de la aceptación, consulte nuestro artículo sobre Rectificado de la cabeza del riel. La mayor parte de la dificultad de un programa de rectificado se concentra en una pequeña proporción de la vía. Desvíos y cruces. La geometría cambia continuamente a través del desvío, y partes del conjunto —la punta del cruce, las áreas alrededor del riel del desvío— están sujetas a restricciones de desmontaje. El objetivo de la banda de contacto también difiere según la clase de tráfico: en los desvíos de alta velocidad, la banda de rodadura se mantiene aproximadamente en 25–30 mm, mientras que los desvíos convencionales y de transporte pesado abarcan un rango más amplio de aproximadamente 35–40 mm. El trabajo de desvío también es donde el traspaso entre máquinas debe diseñarse en lugar de improvisarse. La mejor práctica es medir el perfil del riel para De 5 a 10 metros A ambos lados del punto donde se detuvo la máquina grande, compare los dos y construya el plan de la máquina pequeña a partir de la diferencia; el resultado medido en un caso de alta velocidad fue una reducción en la amplitud de la aceleración lateral de la carrocería del automóvil de aproximadamente 0,20 entre 0,04 y 0,08 m/s². Curvas. Las curvas necesitan dos perfiles diferentes, no uno. La pata alta soporta el desgaste de la esquina de la guía y la fatiga de contacto, la pata baja soporta la corona aplanada, y un paso simétrico deja ambas incorrectas. El rectificado asimétrico aplica un corte mayor en la esquina de la guía de la pata alta. Un resultado representativo de una curva de 800 metros terreno de radio sobre 6 pasadas: un corte máximo de 0,3 mm en el lado exterior del riel de patas altas y 1,8 mm en el lado interior, reflejando cuán diferente se han desgastado las dos piernas. Nuestro artículo sobre Rectificado de raíles para vía curva Cubre la técnica asimétrica en su totalidad. Soldaduras y reparaciones. Una soldadura es un defecto geométrico local por construcción, y su acabado es un trabajo de rectificado en sí mismo. El parámetro determinante es la longitud de rectificado: cuánto se extiende el corte de acabado a lo largo del riel a cada lado de la soldadura, ya que un desbaste demasiado corto deja un escalón que carga la punta de la soldadura, y un corte demasiado largo desperdicia el presupuesto de profundidad. Las soldaduras de termita y de chispa difieren en la cantidad de metal que se debe eliminar y en cómo se comporta la zona acabada bajo el tráfico; el flujo de trabajo completo, desde la geometría de la soldadura hasta el acabado y la aceptación, se describe en nuestra guía. soldadura y rectificado de raíles. El coste del rectificado se suele analizar como si la muela fuera el elemento principal. Pero no lo es. Una campaña consume, en orden descendente de importancia, el tiempo de máquina y el personal, el periodo de inactividad y el tráfico que genera, los consumibles (muelas o piedras de rectificar), el trabajo de medición y aceptación, y la logística para llevar las muelas a la máquina. La atención se centra en los consumibles, no en su proporción del presupuesto, sino en su influencia: la muela determina cuántas pasadas y, por lo tanto, cuánto tiempo de máquina requiere el trabajo, y el tiempo de máquina durante un periodo de inactividad es la parte más costosa. Por eso, la comparación productiva entre dos muelas abrasivas, o entre dos programas de rectificado, no se basa en el precio por muela, sino en el coste por unidad de trabajo realizado. La aritmética es sencilla y apunta en ambas direcciones: una muela con un índice de compra más bajo que rinde sustancialmente menos kilómetros puede aumentar el coste total de la campaña, y viceversa. Las cifras operativas de nuestros programas de campo, todas expresadas como consumo por unidad de vía, son: De esa tabla se derivan directamente dos palancas. La primera es la elección del régimen: un programa preventivo gasta menos por intervención y, lo que es más importante, gasta el presupuesto de profundidad finita del riel más lentamente que el rectificado correctivo que tiene que corregir defectos. La segunda es la medición: un programa que registra los kilómetros recorridos por milímetro de rueda consumida sabe cuánto cuesta realmente su rectificado por kilómetro de vía y puede exigir a un proveedor que se base en pruebas en lugar de en una reclamación. Sobre esa base, la respuesta honesta a "¿cuánto cuesta el rectificado?" es que es un número medido en su vía, según sus parámetros, no un precio de lista. Para obtener un desglose detallado del coste por kilómetro, incluidas las partes del presupuesto que no tienen nada que ver con las ruedas, consulte nuestro artículo sobre Coste de rectificado de raíles por kilómetroLas cifras comerciales se excluyen deliberadamente de esta guía; las comparaciones anteriores son índices de consumo y vida útil, que se ofrecen para que pueda contrastar sus propias mediciones. En este mercado existen tres modelos de entrega, y el más adecuado depende de la densidad del tráfico, los plazos de entrega disponibles, el tamaño y la antigüedad de la flota existente, y el nivel de competencia interna en rectificado. Predominan tres modelos de entrega. Puede gestionar su propia flota y comprar muelas abrasivas según sus especificaciones; puede contratar un servicio que suministre la máquina, el personal y los consumibles; o puede optar por un modelo híbrido en el que un contratista se encargue del programa principal o de alta velocidad, mientras que sus propias máquinas y herramientas manuales se ocupan de los desvíos, las soldaduras y el seguimiento. La opción más adecuada depende de la densidad del tráfico, las ventanas de tiempo disponibles, la capacidad de la flota y la competencia interna en el rectificado. Los tres modelos, sus cláusulas contractuales y los datos de aceptación que un comprador debe exigir se detallan en nuestra guía. servicios de rectificado de raíles. Cualquiera que sea el modelo aplicable, el comprador está especificando un resultado (un perfil y una condición de la superficie) y debe exigir al proveedor evidencia medible de ambos. Esto significa solicitar la base de la prueba que respalda cualquier afirmación sobre la vida útil, los datos de tolerancia y equilibrio de las ruedas suministradas, los informes de certificación y prueba, y el método de medición del perfil utilizado en la aceptación. Nuestra guía para evaluación y selección de empresas de rectificado de raíles Describe en detalle el marco de evaluación, incluidas las preguntas que distinguen a un especialista en rectificado de un operario de máquina. Una fracción de milímetro. Las máquinas de producción indican una eliminación en una sola pasada de entre 0,2 y 0,3 mm a una velocidad de trabajo de aproximadamente 300 m/h, y la profundidad necesaria para eliminar una ondulación o una hendidura se acumula a lo largo de varias pasadas con diferentes ángulos de cabezal. Lo que importa operativamente no es la profundidad de una sola pasada, sino la profundidad acumulada al final de la secuencia, medida con respecto al perfil objetivo. Lo suficientemente profundo como para alcanzar el punto más profundo del defecto más un pequeño margen, pero no más. Los protocolos de aceptación habituales limitan la eliminación del metal base en una sola intervención a unos 0,5 mm, y el rectificado preventivo se mantiene deliberadamente en décimas de milímetro. El sobrecorte es la forma más rápida de agotar la profundidad restante del riel y, al mismo tiempo, crear una banda azul. En función del tráfico y la tasa de desgaste medida, no del calendario. El intervalo debe ser lo suficientemente corto para que la fatiga de la superficie nunca supere el programa previsto, lo que en líneas de alta velocidad y transporte pesado con mucho tráfico implica pasadas frecuentes y poco profundas. Los datos que lo determinan son la tasa de desgaste registrada y la profundidad eliminada en la última intervención; sin registros, el intervalo se convierte en una estimación y tiende a ser demasiado largo. El rectificado correctivo se define por el defecto que debe eliminar, por lo que su profundidad viene determinada por el punto más profundo de dicho defecto. El rectificado de perfil se define por la forma que debe restaurar, por lo que su profundidad suele ser menor y más uniforme a lo largo de la sección. Una campaña correctiva que ignora el perfil deja una cabeza lisa pero con una forma incorrecta, y el daño reaparece rápidamente. En las vías de transporte pesado, la rueda debe soportar altas cargas por eje y acero endurecido en cabeza sin vitrificarse. Esto exige un abrasivo duro y resistente —alúmina de circonio en lugar de alúmina blanca o marrón calcinada— con aglutinante de resina y refuerzo de fibra de vidrio, en el formato y a la velocidad nominal que requiere la máquina. La comparación de abrasivos es tangible: la alúmina de circonio presenta una resistencia a la compresión de 308,0 MPa y una relación de molienda de 41,0 frente a los 103,2 MPa y 11,9 de la alúmina blanca. Con un dispositivo de medición de perfiles, se compara la forma de la cabeza medida con la zona objetivo, no a simple vista. Las comprobaciones complementarias incluyen una regla de 1 m y un calibrador de espesores para detectar desviaciones longitudinales de 0,3 mm o menos, una lectura de rugosidad superficial Ra ≤ 10 μm, una inspección visual para detectar una banda azul continua y los registros de aprobación que muestran la cantidad de metal eliminado. Sí, y este es el argumento más sólido a favor del rectificado preventivo. Las grietas que no se han extendido hasta la cabeza se pueden eliminar cortando hasta llegar al metal limpio, y los cortes superficiales y frecuentes evitan que la superficie se agriete. El riesgo reside en un único corte profundo aplicado demasiado tarde: para entonces la grieta ya se ha extendido, el rectificado no puede alcanzarla y la sección debe reemplazarse. Se mide en tu pista según tus parámetros, no se toma de una lista. El tiempo de máquina y la posesión son factores determinantes; las ruedas son el elemento que más influye en la cantidad de tiempo de máquina necesario, y la comparación honesta entre dos programas se basa en el costo por unidad de superficie de pista. Esta guía excluye deliberadamente las cifras comerciales; los índices de consumo y vida útil citados anteriormente permiten comparar tus propias mediciones con datos de referencia. Si está especificando un programa de rectificado, eligiendo un formato de muela para una máquina o intentando averiguar por qué un sistema existente no está proporcionando el perfil que solicitó, envíenos los detalles: tipo y formato de la máquina, sección y grado del riel, clase de servicio, el perfil objetivo y los criterios de aceptación con los que trabaja. Las muelas abrasivas para rieles Molaton son fabricadas por RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) — 500 000 muelas al año en formatos para rectificado de trenes, rectificadoras de desvíos, máquinas pasivas de alta velocidad y máquinas manuales — con abrasivo de alúmina de circonio sobre un aglutinante de resina y refuerzo de fibra de vidrio, equilibradas a G1 ≤ 30 g y clasificadas para 50 m/s, y respaldadas por ISO 9001:2015 y ISO 45001:2018 Certificación, certificación de producto CRCC, revisión técnica de la Academia China de Ciencias Ferroviarias e informe independiente del Centro Nacional de Inspección de Calidad de Abrasivos. Fundada en 2004 y la primera empresa en China en fabricar muelas abrasivas específicas para rieles, preferimos que se nos responsabilice de la cifra de kilómetros recorridos en sus rieles, en lugar de basarnos en una simple afirmación. RailwayCare: su socio profesional en el rectificado de raíles, con muelas abrasivas Molaton probadas en campo en líneas de alta velocidad, de transporte pesado y de metro desde 2004. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – su socio profesional en el rectificado de raíles, con muelas abrasivas Molaton probadas en campo en líneas de alta velocidad, de carga pesada y de metro desde 2004.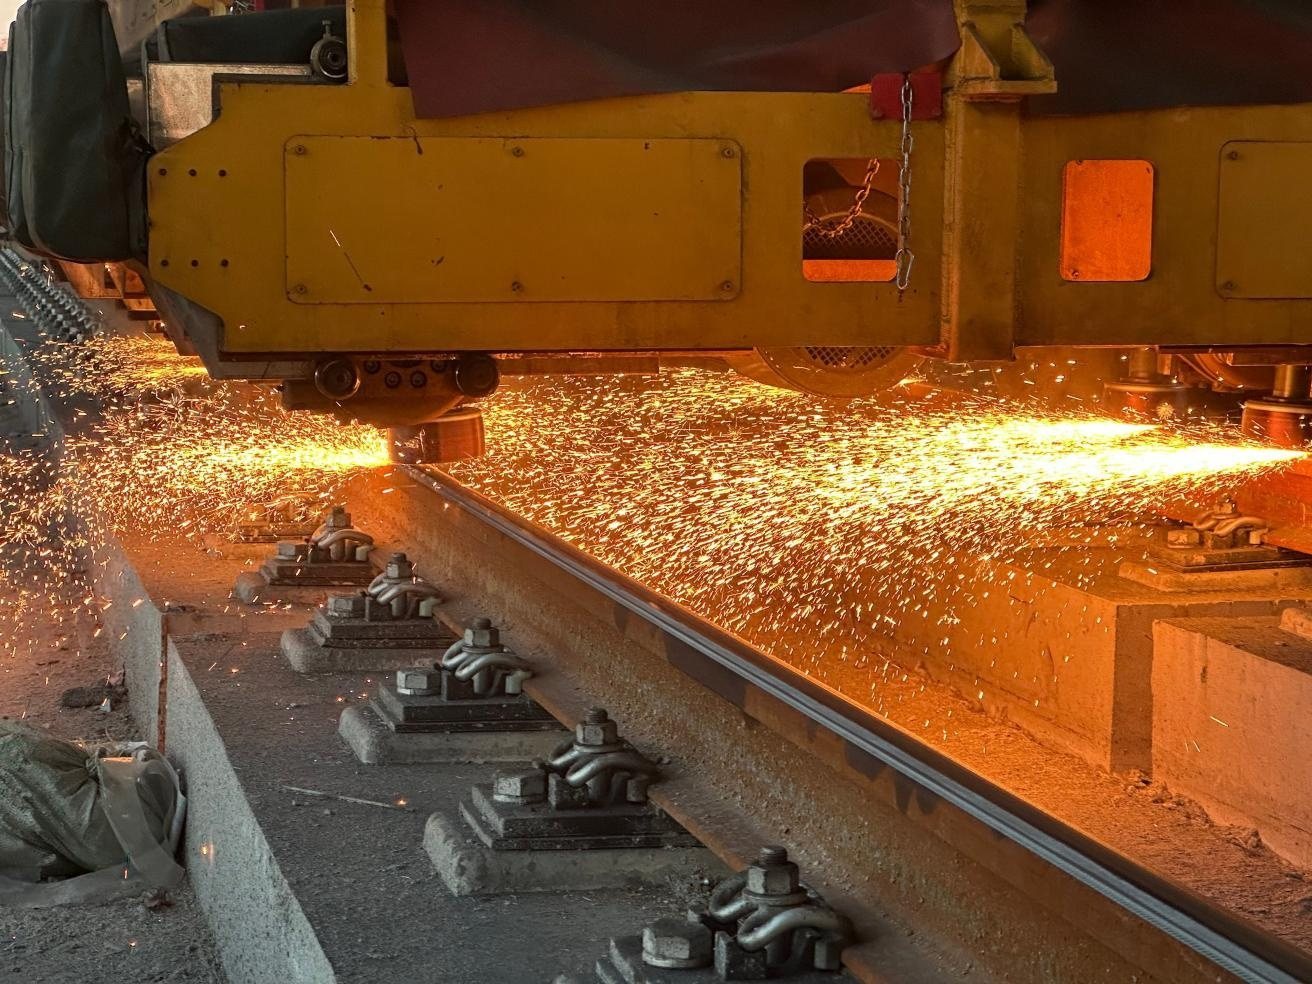
¿Qué es el rectificado de raíles? Una definición que los ingenieros de vías pueden utilizar.
¿Qué ha cambiado? Qué significa en la práctica Cómo se mide Superficie longitudinal Elimina la ondulación, la protuberancia del collar de soldadura, las hendiduras, la acumulación de reparación soldada y las marcas cíclicas dejadas por el rectificado anterior. Desviación bajo una regla de 1 m y un calibrador de espesores; rugosidad superficial Ra; longitud de onda y profundidad de la ondulación. Perfil transversal Restaura la forma de la cabeza del riel, incluido el radio de la esquina del ancho de vía, de modo que el contacto rueda-riel se sitúe donde el diseño lo prevé. Perfil medido comparado con el perfil objetivo, zona por zona a lo largo de la cabeza. Condición de la superficie Elimina el material agrietado y sobreenrollado, incluida la capa dañada que se forma bajo condiciones de contacto severas. Inspección visual y magnética de la superficie acabada; ausencia de una banda azul continua. 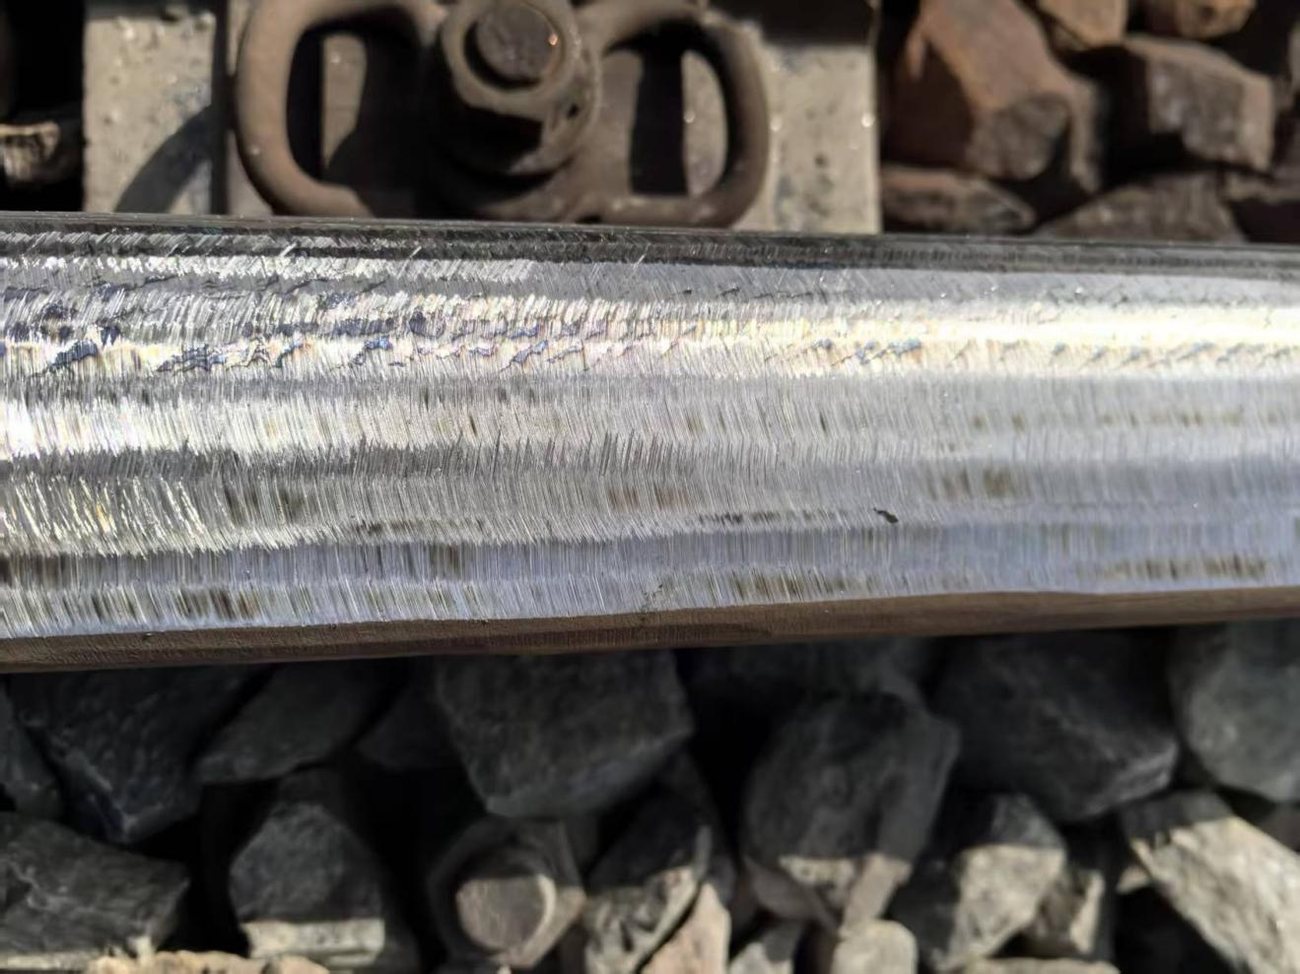
Por qué se rectifican los rieles: Los defectos detrás del cronograma
Categoría de pista Modo de daño dominante Cómo se ve ¿Qué efecto tiene el molido sobre ello? Pasajero de alta velocidad Fatiga por contacto rodante Grietas en la cabeza que aumentan en la esquina del calibre, descamación de la capa superficial Elimina la capa agrietada antes de que las grietas se extiendan hacia la cabeza; mantiene un perfil que distribuye la presión de contacto. Transporte pesado Aplastamiento, formación de bordes y desprendimiento de fragmentos bajo cargas elevadas por eje. Cabeza aplanada, metal extruido sobre la esquina del calibre, descamación de la superficie Restaura la forma de la cabeza; elimina la superficie fatigada antes de que se extienda el descascarillado. Tráfico mixto Ondulaciones y desgaste irregular Patrones de ondas periódicas en longitudes de onda características Corta la ola en su punto más profundo en la primera pasada y luego nivela la superficie. Transporte urbano, curvas de radio pequeño (por debajo de unos 1000 m) Desgaste en las esquinas del calibre, corrugado El metal se ha desgastado en la parte superior de la pierna, formándose ondulaciones en ambas. Rectificado asimétrico: un perfil diferente para cada pata. Cómo funciona realmente un pase de molienda
Molienda activa molienda pasiva Cómo se carga la cabeza Los motores accionados aplican una presión de molienda controlada, con un ángulo ajustado por cabezal. Las piedras son presionadas contra el riel por el peso y la geometría de la máquina, sin control de accionamiento individual. Plataformas típicas Amoladoras de desvío PGM-48 / PGM-96C (clase GMC-96X), GMC96B, GMC16A Trenes de rectificado de alta velocidad como HSG-CITY y KGM-80J Velocidad de la superficie de la rueda Alrededor de 50 m/s De 0 a 40 m/s Velocidad de funcionamiento de la máquina Normalmente de 7 a 16 km/h Hasta la velocidad de línea Fortaleza Extracción profunda y con forma precisa; control total del perfil. Cobertura rápida de largos tramos de vía, mínima interrupción del tráfico. Limitación Lento; requiere posesión Eliminación superficial por pasada; menor capacidad para atacar un defecto local profundo. El proceso de rectificado de raíles, paso a paso.
Tipos de rectificado de rieles y cuándo usar cada uno
Tipo Objetivo Profundidad y pases Plataforma típica Desencadenar Rectificado correctivo (de reparación) Eliminar por completo cualquier defecto existente: ondulación, desconchado, hundimiento, hendidura. El más profundo de los tres; el número de pasadas está determinado por el punto más profundo del defecto. Tren de molienda con cabezales activos Las mediciones de defectos alcanzan los límites de intervención en las reglas de reparación. Rectificado de perfil (forma) Restaurar la forma transversal de la cabeza al perfil de diseño. De poca a mediana profundidad, uniforme a lo largo de la sección. Tren de molienda, cabezales múltiples con cabezales inclinados Desviación del perfil, desgaste de la esquina del calibre, banda de contacto en el lugar incorrecto Rectificado preventivo Mantenga el riel por delante de la aparición de defectos; gestione la fatiga de la superficie. Poco profundo, uniforme, frecuente Tren de alta capacidad o tren pasivo de alta velocidad Intervalo programado basado en el tráfico y la tasa de desgaste medida. Rectificado asimétrico (de curva) Aplicar un perfil diferente a los tramos superior e inferior de una curva. Mediano, con el corte más grande en la esquina del calibre de la pata alta. Tren de molienda con control de cabezal independiente Desgaste lateral y fatiga en las esquinas del calibre en curvas de radio pequeño. Rectificado local y de soldadura Restaurar la geometría en soldaduras, reparaciones y defectos aislados que el tren no puede solucionar. Local, profundidad determinada por la protuberancia o el defecto. Máquina manual o portátil Protrusión de soldadura, acumulación de reparación, hematoma aislado Rectificado de desvío Corrija el perfil a través de desvíos, cruces y zonas de transición. Medio, restringido por áreas donde no se puede retirar el metal. Máquina rectificadora de torneado, máquina grande más máquina pequeña Desviación de la banda de contacto y del perfil en el desvío; quejas sobre la calidad del viaje. Máquinas rectificadoras y trenes: Elegir la plataforma adecuada
Clase de plataforma Ejemplos Cabezales de molienda Dónde se utiliza Formato de rueda Tren de molienda de alta capacidad Rectificadoras de rieles Loram, Speno, Harsco; PGM-48, PGM-96C (clase GMC-96X) De 48 a 96+ piedras, activo Línea principal, transporte pesado, alta velocidad, tramos largos 260 × 90 × 154 mm, 260 × 90 × 153 mm, 260 × 83 × 152 mm Tren de molienda de capacidad media Clase GMC96B (ruedas tipo G3), GMC16A de doble potencia 48 a 96 Líneas principales y regionales; el pilar fundamental de muchas redes. 250 × 75 × 150 mm, 180 × 105 × 90 mm Tren pasivo de alta velocidad HSG-CITY, KGM-80J Conjuntos de piedras continuas Longitudes largas a velocidad de línea; trabajo de perfil preventivo con mínima demora Cálculos de Φ119–122,5 × 71,5–74,5 mm, 0–40 m/s Amoladora de desvíos y agujas Máquinas de desvío Harsco RGH20C y equivalentes Cabezales más pequeños y multiángulo Desvíos, cruces, trabajos en zonas restringidas 280 × 25,5 × 116 mm, 150 × 80 × 5/8", 150 × 77 × M20, 150 × 27 × 92 mm De accionamiento manual y portátil Máquinas Geismar, Robel y similares 1 a 2 Acabado de soldadura, defectos aislados, seguimiento después del paso del tren. Ruedas de formato 150 y 125 mm con ejes M20 / M8 / 32 mm. Perfiles objetivo y selección de muelas abrasivas
Familia de máquinas Formato de rueda Notas Harsco PGM-48, PGM-96C 260 × 90 × 154 mm Buje de aluminio, alúmina de circonia, grano 16, 50 m/s Clase G1 (GMC-96X, PGM-96C) 260 × 90 × 153 mm Buje de aluminio, 50 m/s Speno / CRRC GMC96B (clase G3) 250 × 75 × 150 mm La especificación utilizada en la campaña de transporte pesado de Shuohuang Tren de rectificado de doble potencia Speno GMC16A 180 × 105 × 90 mm Buje de aluminio reforzado con fibra de vidrio Carros de molienda Loram 260 × 83 × 152 mm Abrasivo compuesto, grano 16, 50 m/s Tren de molienda Mecno 350 × 60 × 127 mm, 350 × 50 × 127 mm, 350 × 35 × 127 mm, 350 × 25 × 127 mm Alúmina de circonio; la piedra de 25 mm pesa 12,88 kg. Máquina de desvío Harsco RGH20C 280 × 25,5 × 116 mm, 150 × 80 × 5/8", 150 × 77 × M20 Buje de hierro reforzado con fibra de vidrio Clase de rectificado de desvíos G6 150 × 27 × 92 mm Trabajo de perfil de participación Pasivo de alta velocidad (HSG-CITY, KGM-80J) Φ119–122,5 × 71,5–74,5 mm zirconia alúmina, 0–40 m/s Tipo abrasivo Resistencia a la compresión Relación de molienda alúmina de circonio 308,0 MPa 41.0 Alúmina marrón calcinada 124,0 MPa 22.4 alúmina blanca 103,2 MPa 11.9 Configuración de parámetros que determinan el resultado
Parámetro Ajustado demasiado bajo Ajustado demasiado alto Velocidad de trabajo de la máquina Un mayor tiempo de contacto aumenta el aporte de calor local; riesgo de quemaduras en una barandilla blanda. Se elimina menos metal por pasada; se necesitan más pasadas y es posible que no se alcance el perfil en el tiempo disponible. Potencia de cabeza / fuerza descendente La rueda se vitrifica sin cortar; la superficie se pule en lugar de rectificarse, y el daño por fatiga permanece Sobrecarga del motor y del husillo; riesgo de quemaduras, daños en la rueda y una banda azul en la cabeza. Grado de la rueda (dureza de la unión) La rueda se desgasta rápidamente, se pierde el control dimensional entre cambios, el consumo aumenta. Si los granos se retienen demasiado tiempo, la rueda se vitrifica, se acumula calor y aparecen marcas periódicas de la rueda en el riel. Profundidad por pasada El defecto no se alcanza en su punto más profundo y reaparece en cuestión de semanas; la superficie puede endurecerse por deformación. Recorte excesivo en metal sonoro, banda azul y consumo prematuro del presupuesto de profundidad del riel Programa Ferrocarril y servicio Parámetros de funcionamiento Resultado Oficina de Nanning, GMC-96X, 2022 Línea principal mixta, posesión nocturna de 2 horas Configuración de producción estándar 18,72 kilómetros de terreno recorridos en una sola ventana de 2 horas. Línea Yiyang, 2023 Transporte pesado, 68 km, 40 Mt/año, 60 kg/m U71Mn y U75V 12 km/h, 15,6 kW 145 kilómetros por pasada con un consumo medio de 25,45 mm = 5,7 kilómetros por pasada por mm Línea Shuohuang, 2023 Transporte pesado, 75 kg/m de subida y 60 kg/m de bajada. 15 km/h, 13,8 kW 172,8 kilómetros por pasada con un consumo medio de 34,67 mm = 4,98 kilómetros por pasada por mm Hefei-Wuhan de alta velocidad, PGM-96C 07701 Motor de alta velocidad, 3600 rpm 16 km/h, 68% de potencia (20,4 kW), 260 × 90 × 154 mm a 50 m/s 4,28 kilómetros recorridos por mm frente a 3,27 para la rueda actual (1,31×); 214,22 kilómetros recorridos por rueda en promedio Jiangmen, Loram, carro rectificador DM01, 2026 Transporte pesado, 80% de potencia, 7 km/h Nuevas piedras de Molaton en las cabeceras 1/3/5/7, piedras existentes en 2/4/6/8. 0,079–0,151 mm consumidos por cada 100 m de pasada; rugosidad 1,05–9,0 μm; sin banda azul Aceptación: Cómo demostrar que un trabajo de molienda ha terminado
Elemento de aceptación Criterio Método Superficie longitudinal Desviación de 0,3 mm o menos Regla de 1 m con galga de espesores rugosidad superficial Ra ≤ 10 μm Instrumento para medir la rugosidad superficial Perfil transversal Perfil medido dentro de la banda de tolerancia del perfil objetivo; centro de la corona del carril +0,2 / −0,4 mm, otras zonas de la cabeza ±0,2 mm en el marco de referencia utilizado en algunas redes. Dispositivo de medición de perfiles, comparación zona por zona con respecto al perfil de diseño. Puntuación de ajuste del perfil Cuando el perfil de puntuación de una red se ajusta a un índice de 0 a 100, 85 o más es excelente y 70 o más es aceptable a nivel de sección. Calculado a partir del perfil medido Condición de la superficie Sin banda azul continua, sin capa de oxidación, sin marcas de rueda periódicas Inspección visual de la superficie acabada Profundidad de extracción Eliminación del metal madre dentro del presupuesto permitido, generalmente limitado a 0,5 mm en una sola intervención. Registros de medición de profundidad y de paso Transición y carenado Revestimiento sobre la junta entre el riel en tierra y el riel sin tierra a más de 1‰ Regla y medición Desvíos, curvas y soldaduras: rectificado donde resulta más difícil
Estructura de costos: ¿Cuánto consume una campaña de molienda?
Seis errores que echan a perder un trabajo minucioso
¿Quién debe realizar el trabajo: flota propia, contratista o proveedor de ruedas?
¿Qué cantidad de material elimina realmente una sola pasada de lijado?
¿Qué profundidad debe tener el corte de rectificado en la cabeza del riel?
¿Con qué frecuencia se debe programar el rectificado preventivo?
¿Cuál es la diferencia entre rectificado correctivo y rectificado de perfil?
¿Qué muela abrasiva es la más adecuada para el transporte ferroviario de cargas pesadas?
¿Cómo se verifica un perfil después de molerlo?
¿Es posible eliminar la fatiga por contacto rodante mediante rectificado sin sobre-mecanizar?
¿Cuánto cuesta una campaña de molienda por kilómetro?
Hable con el fabricante de ruedas que está detrás de estas cifras.